
Инструкция · Стыковая сварка
Стыковая сварка ПЭ-труб пошагово
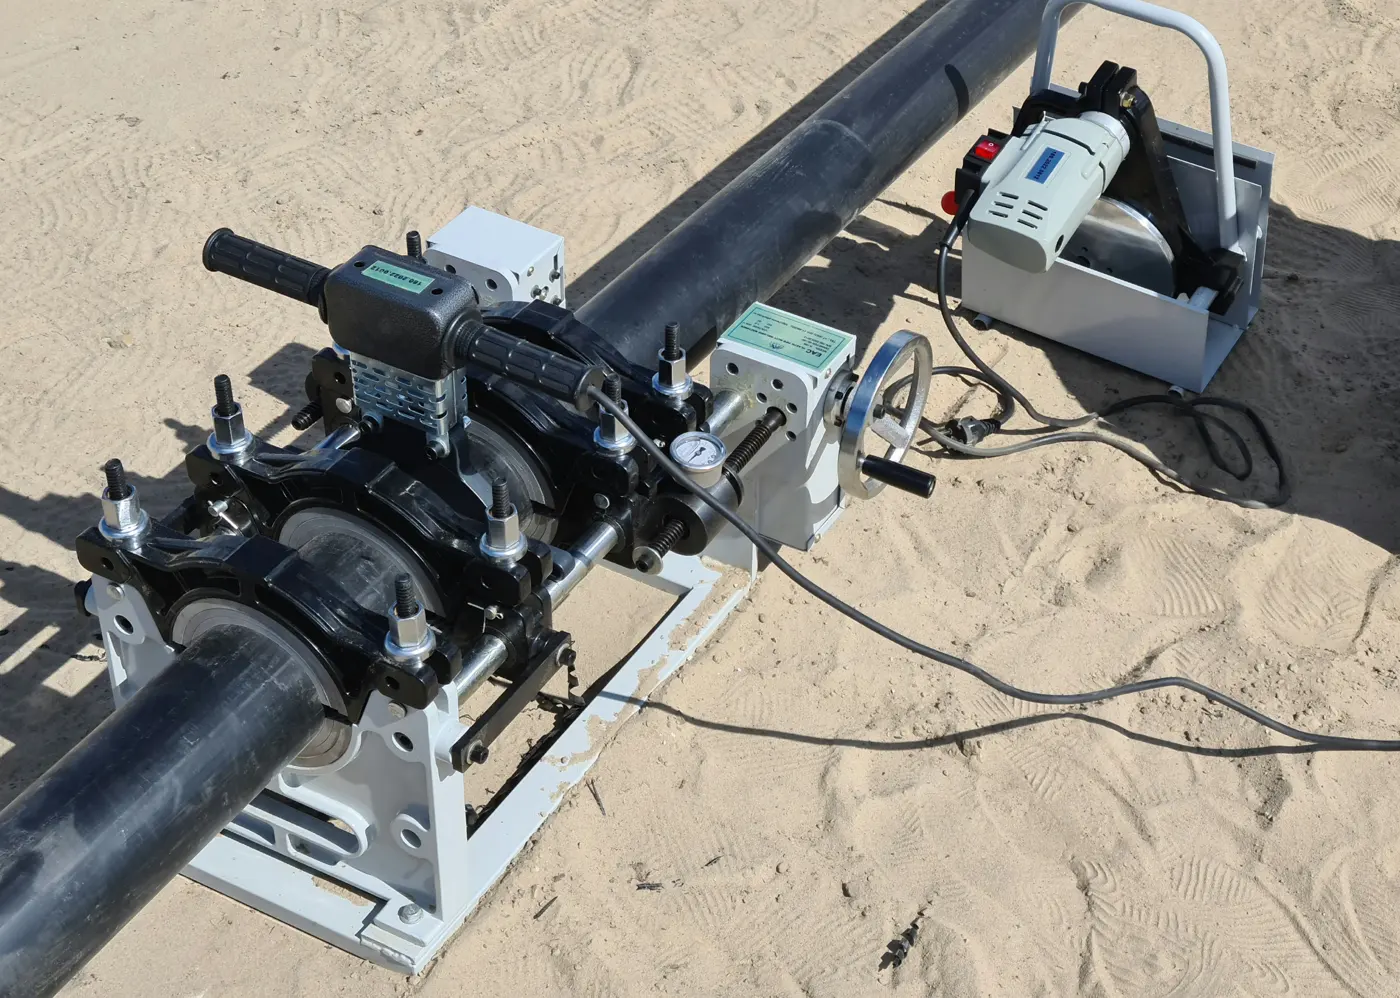
Стыковая сварка нагретым инструментом — основной способ соединения ПЭ-труб одного SDR. По ГОСТ Р 55276-2024 и СП 399.1325800.2018 встык варят трубы от 50 мм при стенке от 4 мм, для газопроводов по СП 42-103-2003 — при стенке от 5 мм. Торцы оплавляют на нагревателе (225 ± 10 °C для основной процедуры), убирают его и сжимают с давлением 0,17 ± 0,02 МПа плюс давление перемещения до конца охлаждения.
Время чтения: 8 мин
Что понадобится
- Аппараты стыковой сварки — в каталоге Атлант-НВ
- Аппараты стыковой сварки SREDA — в каталоге Атлант-НВ
- Инструмент для подготовки труб — в каталоге Атлант-НВ
- Трубы ПЭ100 напорные — в каталоге Атлант-НВ
- Литые фитинги под стыковую сварку — в каталоге Атлант-НВ
Где можно и где нельзя
| Можно | Нельзя |
|---|---|
| Трубы и фитинги одного SDR и одного наименования ПЭ, dn от 50 мм при стенке от 4 мм | dn < 50 мм со стенкой < 4 мм (ГОСТ Р 55276-2024) |
| Вода и канализация: SDR17 с SDR17,6, ПЭ 100 с ПЭ 100-RC (исключение СП 399, п. 6.3.7) | Разные SDR в остальных случаях, ПЭ 80 с ПЭ 100 |
| Газопроводы со стенкой от 5 мм | Газопроводы со стенкой < 5 мм — только ЗН (СП 42-103-2003) |
Что понадобится
Аппарат стыковой сварки с вкладышами под диаметр, торцеватель, нагреватель с контролем температуры, термометр-щуп, укрытие, роликовые опоры, таблица режимов и паспорт аппарата с площадью цилиндров.
Пошагово
- Рассчитайте давление на манометре по площади торца, площади цилиндров аппарата и давлению перемещения — калькулятор режимов.
- Закрепите трубы с одинаковым вылетом, уложите на опоры. Роликовые опоры снижают трение и давление перемещения.
- Замерьте давление перемещения (ДП) после зажима и центровки. Его прибавляют к давлениям выравнивания и сварки.
- Торцуйте до сплошной стружки с обоих торцов, уберите стружку, торцы не трогайте руками.
- Проверьте соосность и зазор. Смещение кромок — не более 10 % толщины стенки. Зазор между торцами по ГОСТ ISO 12176-1-2025 — не более 0,25 мм при dn < 315 и 0,50 мм при 315–630 (в СП 42-103-2003 допуски шире).
- Проверьте нагреватель щупом в нескольких точках: 225 ± 10 °C для процедуры одного низкого давления.
- Выравнивание. Прижмите торцы с давлением 0,17 ± 0,02 МПа + ДП до валика не меньше 0,5 + 0,1·en мм по всему периметру.
- Прогрев. Снизьте давление до 0…ДП и держите 12–15 с на каждый миллиметр стенки.
- Пауза. Уберите нагреватель и сведите торцы за время не больше табличного (например, 7 с для 110 × 10).
- Сварка и охлаждение. Поднимите давление до 0,17 ± 0,02 МПа + ДП не дольше 3 + 0,03·dn с и держите всё время охлаждения (не меньше en + 3 мин при стенке до 18 мм; при холодном воздухе — дольше, ≈ 1 % на градус ниже 23 °C).
- Контроль и протокол. Осмотрите грат, запишите параметры, промаркируйте стык маркером или клеймом на горячем грате через 20–40 с после осадки в двух противоположных точках (СП 399, п. 6.3.5).
Полная таблица режимов — «Таблица стыковой сварки по ГОСТ Р 55276-2024», другие процедуры — «Какую процедуру выбрать».
Каким должен быть грат
| Норма | Брак (СП 42-103-2003) |
|---|---|
| Двойной валик, равномерный по окружности, цвет как у трубы | Разница высоты валиков в противоположных точках > 50 % |
| Впадина между валиками не ниже поверхности трубы | Асимметрия по окружности > 40 % |
| Нет трещин, пор, включений | Высота валика ≥ его ширины; многочисленные раковины |
Подобрать стыковой аппарат и литые фитинги можно в каталоге Атлант-НВ.

Где купить
Оборудование и материалы для этой работы можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нужна работа на объекте? Стыковая сварка ПНД — заказать →
Вопрос-ответ
С какого диаметра применяют стыковую сварку?
По ГОСТ Р 55276-2024 и СП 399 — от 50 мм при стенке от 4 мм. Для газопроводов по СП 42-103-2003 встык варят при стенке от 5 мм, тоньше — только деталями с ЗН.
Можно ли варить трубы разных SDR встык?
По ГОСТ Р 55276-2024 — нет. Исключение для воды и канализации даёт СП 399 (п. 6.3.7) — SDR17 с SDR17,6 и ПЭ 100 с ПЭ 100-RC. В остальных случаях используйте электромуфту.
Какая температура нагревателя?
Для основной процедуры ГОСТ Р 55276-2024 (одно низкое давление) — 225 ± 10 °C.
Нормативы
- ГОСТ Р 55276-2024 Трубы и фитинги пластмассовые. Процедуры сварки нагретым инструментом встык полиэтиленовых (ПЭ) труб и фитингов, используемых для строительства газо- и водопроводных распределительных систем Действует
- СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа Действует
- ГОСТ ISO 12176-1-2025 Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык Действует
- СП 42-103-2003 Проектирование и строительство газопроводов из полиэтиленовых труб и реконструкция изношенных газопроводов Действует
Рассчитать
Давление стыковой сварки
Давление на манометре аппарата по диаметру, SDR, площади цилиндров и холостому ходу.
Помощник сварщика — калькулятор стыковой сварки
Расчёт режима стыковой сварки под ваш аппарат: давления этапов, таймеры с голосом, контроль грата, протокол и архив стыков.