
Инструкция · Качество и контроль
Нарушения технологии сварки ПЭ-труб и их последствия — разбор по ГОСТ Р 54792-2024
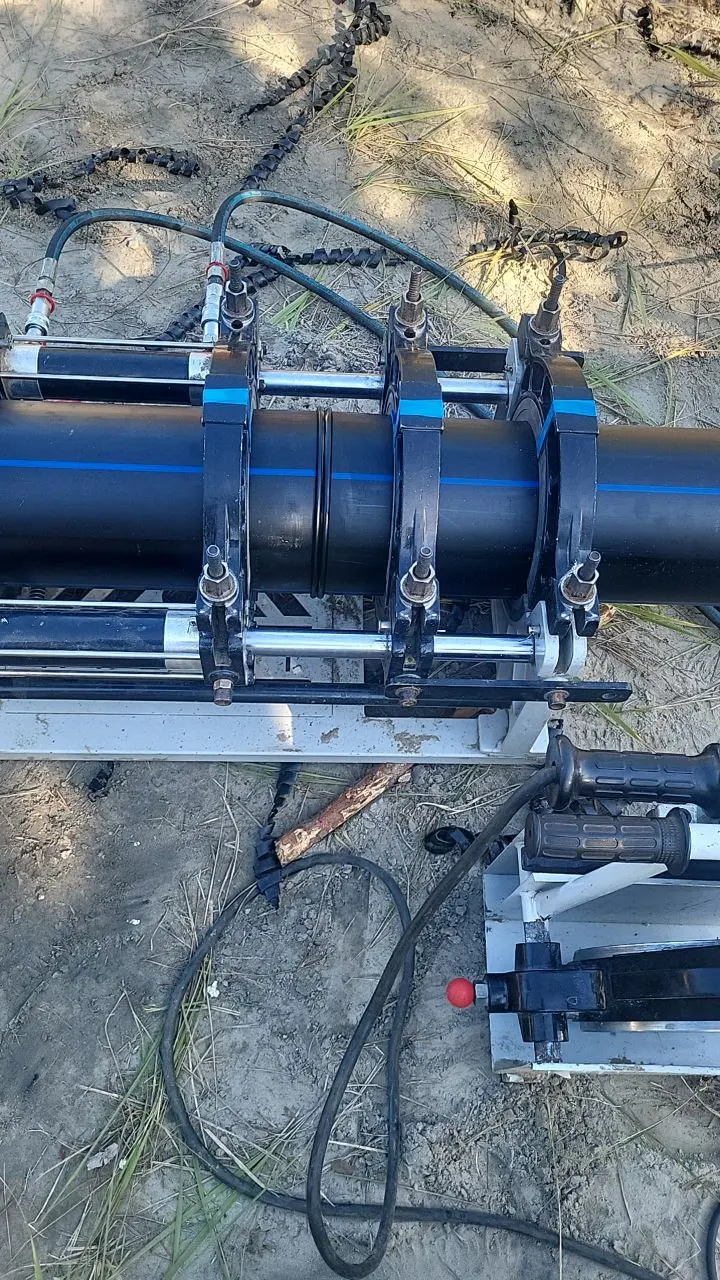
Большинство дефектов сварки ПЭ возникают из-за нарушения технологии, а не из-за аппарата: непрогрев и длинная пауза дают несплавление, перегрев — термодеструкцию с глянцевым гратом, неснятый оксидный слой — негерметичное электромуфтовое соединение, нагрузка до охлаждения — растяжение зоны прогрева. По ГОСТ Р 54792-2024 трещины, несплавление, термодеструкция и несработавший индикатор не допускаются ни на каком уровне качества. Дефектный стык газопровода по СП 62.13330 не ремонтируют, а вырезают.
Время чтения: 9 мин
Что понадобится
- Аппараты стыковой сварки — в каталоге Атлант-НВ
- Аппараты электромуфтовой сварки — в каталоге Атлант-НВ
- Инструмент для подготовки труб — в каталоге Атлант-НВ
- Позиционеры и центраторы — в каталоге Атлант-НВ
- Муфты электросварные — в каталоге Атлант-НВ
Стык из полиэтилена нельзя «подварить»: либо материал сплавился по всему сечению, либо нет. Главная опасность в том, что самые тяжёлые дефекты — несплавление и непровар — снаружи почти не видны и проявляются при опрессовке или через годы эксплуатации. Краткие таблицы брака по грату и ошибок с электромуфтой есть в разделах «Брак стыковой сварки» и «Ошибки электромуфтовой сварки». Здесь — какое нарушение к какому дефекту приводит и как его оценивает норма.
Что изменилось в 2024 году
С 1 ноября 2024 года действует ГОСТ Р 54792-2024 «Соединения сварные термопластов. Дефекты. Уровни качества», введённый взамен редакции 2011 года (Гарант, Полипластик). Он вводит два уровня качества в зависимости от уровня ответственности сооружения; уровень II установлен для индивидуального жилищного строительства и сооружений вспомогательного использования. Для стыковой сварки применяется табл. 3, для электромуфтовой — табл. 5. Если ВИК не подтверждает уровень качества, проводят неразрушающие или разрушающие испытания по ГОСТ Р 55142 (ГОСТ Р 54792-2024). Учтите, что СП 62.13330 и ГОСТ Р 71408-2024 в своих пунктах ещё ссылаются на ГОСТ Р 54792-2011.
Стыковая сварка: нарушение — дефект — оценка
| Нарушение | Дефект по ГОСТ Р 54792-2024 | Оценка | Чем грозит |
|---|---|---|---|
| Малое давление, короткий прогрев, длинная пауза | 3.2 впадина между валиками / надрез | не допускается | концентратор напряжений, старт трещины |
| Окисленные или грязные торцы, пауза дольше нормы, неверная температура | 3.12 несплавление | не допускается | течь или разрыв по шву |
| Перегрев нагревателя | 3.9 термодеструкция — глянцевый грат, пустоты, каверны | не допускается | хрупкий шов |
| Нагрузка на стык в фазе охлаждения | 3.10 растяжение/сужение зоны прогрева | не допускается | ослабленное сечение |
| Влага на кромках, перегрев, летучие в сырье | 3.11 поверхностная пора | не допускается | негерметичность |
| Мало давления, мало времени охлаждения, влага | 3.13 усадочная раковина | не допускается | полость в плоскости шва |
| Овальность, несоосность в зажимах | 3.4 смещение кромок | ≤ 0,1·s (I), ≤ 0,2·s (II) | неравномерные напряжения |
| Неправильная центровка, раннее снятие из зажимов | 3.5 угловое смещение | ≤ 1 мм (I), ≤ 2 мм (II) | изгибающие напряжения |
Причины дефектов — по табл. 3 ГОСТ Р 54792-2024. СП 399 строже к смещению кромок для водопровода: не более 10 % толщины стенки (п. 6.3.3, СП 399). По форме грата СП 42-103-2003 связывает впадину ниже поверхности трубы с низкой температурой нагревателя и коротким прогревом, большой грат — с перегревом или долгим прогревом, а множество раковин по краям грата — с температурой выше температуры деструкции (табл. 24, СП 42-103).
Типичные режимные нарушения на объекте:
- Температура нагревателя. По ГОСТ Р 55276-2024 для процедуры одного низкого давления — (225 ± 10) °C. Зимой ГОСТ рекомендует верхние значения прогрева и температуры, а время охлаждения увеличивать примерно на 1 % на каждый градус ниже 23 °C (ГОСТ Р 55276-2024). Режимы для конкретного размера — в таблице стыковой сварки и сервисе режимов сварки.
- Не учтено давление холостого хода. Сварочное давление на манометре = расчётное + давление перемещения подвижного зажима. Без этой поправки стык недожат.
- Разные SDR встык. ГОСТ Р 55276-2024 запрещает соединять встык концы с разными SDR, а СП 399 запрещает сваривать трубы из разных материалов (п. 6.3.2). Для таких случаев — электромуфта.
- Сварка на морозе без укрытия. СП 399 допускает сварку при температуре от −10 до +45 °C, для диаметров от 500 мм — не ниже 0 °C (п. 6.3.4, СП 399). Ниже −10 °C стыковая сварка нежелательна: расплав переохлаждается в паузе (Икапласт).
- Снятие из зажимов раньше времени. Минимальное охлаждение под давлением по ГОСТ Р 55276-2024 — en + 3 мин для стенки до 18 мм; подробнее — в статье о времени охлаждения.
Электромуфтовая сварка: нарушение — дефект — оценка
| Нарушение | Дефект по ГОСТ Р 54792-2024, табл. 5 | Оценка |
|---|---|---|
| Не снят оксидный слой, стружка тоньше 0,2 мм, зачистка наждаком | 5.4 неправильная подготовка поверхности | не допускается |
| Снято слишком много материала, зазор | 5.5.1 непровар из-за подготовки | не допускается |
| Овальность трубы, хранение без скругления | 5.5.2 непровар из-за деформации | отклонение от среднего диаметра ≤ 1,5 %, но ≤ 1,5 мм (I) |
| Труба не доведена до метки, косой рез | 5.5.4 недостаточная глубина введения | вставка не меньше глубины минус 10 % длины внутренней холодной зоны |
| Сдвиг или перекос во время сварки | 5.1 угловое смещение | ≤ 5 мм (I), ≤ 10 мм (II) |
| Цикл прерван, мало времени или напряжения | 5.6 индикатор не сработал | не допускается |
| Грязь, мало напряжения, повреждена спираль | 5.8 несплавление | не допускается |
| Повтор сварки сразу, избыток времени | 5.9 термическое повреждение, выход расплава | не допускается |
| SDR трубы вне диапазона фитинга | 5.12 недопустимое значение SDR | не допускается |
Холодные зоны — участки муфты без спирали: по краям и в середине, где встречаются торцы труб. Они нужны, чтобы расплав не выходил из зоны сварки. ГОСТ Р 54792-2024 связывает допустимую глубину вставки именно с длиной внутренней холодной зоны. Если трубу не довели до метки или срезали торец под углом, часть спирали остаётся без контакта с трубой и расплав вытекает внутрь (Икапласт). Поэтому по ГОСТ Р 71408-2024 метки зачистки наносят на расстоянии половины длины детали плюс 20 мм, зачищают механическим инструментом на 0,2 мм и более, обезжиривают спиртом не ниже 95 % и не касаются руками. Нагрузка и перемещение до окончания остывания запрещены, ускорять охлаждение водой нельзя (п. 5.1.4–5.1.17, ГОСТ Р 71408-2024). Сколько ждать — в ответе «Сколько остывает электромуфта», как зачищать — в ответе «Зачистка под электромуфту».
Последствия и как их выявляют
- Течь или разрыв при опрессовке. Несплавление и непровар чаще всего проявляются именно на испытании, если давление и время выдержки выбраны правильно.
- Отказ в эксплуатации. Надрез, раковина и смещение работают как концентраторы напряжений, от которых начинается медленный рост трещины; подробнее — в статье о последствиях некачественной трубы.
- Вырезка стыков газопровода. Дефектные сварные соединения ПЭ-газопровода исправлению не подлежат и вырезаются; при браке по физическим методам проверяют удвоенное число стыков (п. 10.4.3–10.4.4, СП 62.13330.2011).
Выявляют дефекты так: ВИК (СП 399, п. 6.3.19; по инструкции Икапласт — всех стыков); тест снятого грата на изгиб с кручением с шагом не более 100 мм — расслоение с гладкой поверхностью означает несплавление (прил. И, СП 399); ультразвук для стыков газопроводов; механические испытания вырезанных образцов: для стыков — растяжение через 24 ч, не менее 80 % образцов с пластичным разрушением типа I и без хрупкого типа III (СП 42-103-2003).
Чтобы не было спорных стыков, используйте протокол аппарата и журнал сварки, а режимы считайте в помощнике сварщика. Сварку по ГОСТ с протоколом выполняют бригады стыковой и электромуфтовой сварки.

Где купить
Оборудование и материалы для этой работы можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нужна работа на объекте? Стыковая сварка ПНД — заказать →
Вопрос-ответ
Можно ли подварить дефектный стык ПЭ-трубы?
Нет. Стык полиэтилена не исправляют местной подваркой. Для газопроводов СП 62.13330 прямо требует вырезать дефектные соединения; на водопроводе практика та же — вырезка и вварка вставки.
Почему глянцевый грат — плохой признак?
По ГОСТ Р 54792-2024 глянцевый, блестящий грат с пустотами и кавернами — признак термодеструкции, то есть перегрева. Такой дефект не допускается.
Что будет, если не снять оксидный слой перед электромуфтой?
Спираль расплавит муфту, но окисленная поверхность трубы не сплавится с ней. По ГОСТ Р 54792-2024 это дефект подготовки, он не допускается; соединение может пройти осмотр и потечь на испытании или в работе.
Можно ли охлаждать стык водой, чтобы быстрее работать?
Нет. ГОСТ Р 71408-2024 (п. 5.1.17) прямо запрещает ускорять охлаждение электромуфтового соединения водой или иными способами. Для стыковой сварки таблицы ГОСТ Р 55276-2024 рассчитаны на естественное остывание на воздухе, поэтому сокращать охлаждение водой тоже нельзя.
Как проверить стык, если грат выглядит нормально?
Снять грат и испытать его на изгиб с кручением по СП 399 (прил. И), сделать УЗК или вырезать образцы на растяжение. Внутреннее несплавление снаружи не видно.
Нормативы
- ГОСТ Р 54792-2024 Соединения сварные термопластов. Дефекты. Уровни качества Действует
- ГОСТ Р 55276-2024 Трубы и фитинги пластмассовые. Процедуры сварки нагретым инструментом встык полиэтиленовых (ПЭ) труб и фитингов, используемых для строительства газо- и водопроводных распределительных систем Действует
- ГОСТ Р 71408-2024 Сварка термопластов. Процедуры сварки закладными нагревателями полиэтиленовых труб и деталей Действует
- СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа Действует
- СП 42-103-2003 Проектирование и строительство газопроводов из полиэтиленовых труб и реконструкция изношенных газопроводов Действует
- СП 62.13330.2011* Газораспределительные системы. Актуализированная редакция СНиП 42-01-2002 Действует
Рассчитать
Давление стыковой сварки
Давление на манометре аппарата по диаметру, SDR, площади цилиндров и холостому ходу.
Помощник сварщика — калькулятор стыковой сварки
Расчёт режима стыковой сварки под ваш аппарат: давления этапов, таймеры с голосом, контроль грата, протокол и архив стыков.
Декодер штрихкода электросварной муфты
Расшифровка штрихкода электросварного фитинга камерой телефона, по фото или вручную: тип детали, диаметр, напряжение, время сварки и охлаждения, температурная коррекция, SDR и марка ПЭ. По ГОСТ ISO 13950-2025 и ГОСТ ISO 12176-4-2025.