
Инструкция · Стыковая сварка
Одно низкое, двойное низкое, высокое давление или Р4: какую процедуру стыковой сварки выбрать
ГОСТ Р 55276-2024 описывает четыре процедуры стыковой сварки ПЭ-труб. Одно низкое давление (0,17 МПа, 225 °C) подходит для любых толщин стенки и является основной. Двойное низкое давление применяют только при стенке больше 22 мм, одно высокое давление (0,52 МПа) сокращает охлаждение, но требует машины с большим усилием. Процедура Р4 предназначена для неблагоприятных условий — среднесуточной температуры ниже 0 °C, перепадов температуры и «слабостекающих» марок ПЭ 100.
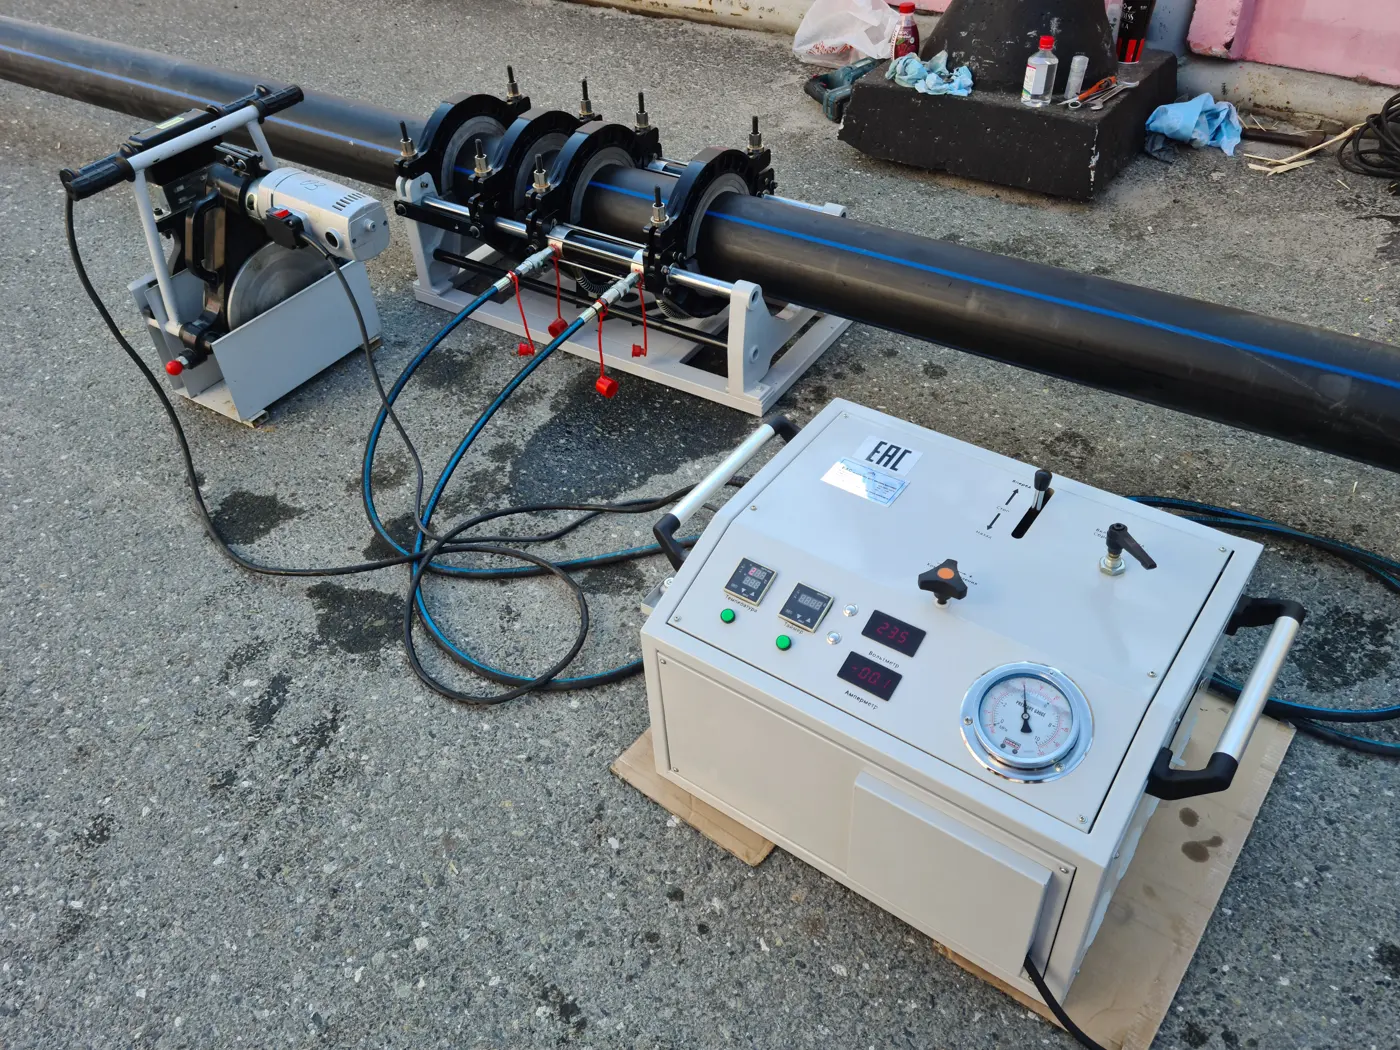
Время чтения: 9 мин
Что понадобится
- Аппараты стыковой сварки — в каталоге Атлант-НВ
- Аппараты стыковой сварки SREDA — в каталоге Атлант-НВ
- Трубы ПЭ100 напорные — в каталоге Атлант-НВ
Выбор процедуры зависит от толщины стенки, возможностей машины и погоды. Если особых условий нет, применяют процедуру одного низкого давления: она допустима для любой толщины стенки (в РФ — от dn 50 мм при стенке от 4 мм). Двойное низкое давление стандарт допускает только при en > 22 мм. Одно высокое давление даёт самое короткое охлаждение, но требует примерно втрое большего усилия на торцах. Р4 — специальная процедура для холода и сложных материалов с дополнительным контролем.
Сравнение параметров (таблицы 1–3 ГОСТ Р 55276-2024)
| Параметр | Одно низкое давление | Двойное низкое давление | Одно высокое давление |
|---|---|---|---|
| Температура нагревателя | 225 ± 10 °C | 232,5 ± 7,5 °C | 215 ± 15 °C |
| Давление выравнивания | 0,17 ± 0,02 МПа + ДП | 0,15 ± 0,02 МПа + ДП | 0,52 ± 0,10 МПа + ДП |
| Первичный валик min | 0,5 + 0,1·en мм | по приложению B (2–3 мм) | 1 + 0,15·en мм (после прогрева) |
| Время прогрева min | (13,5 ± 1,5)·en, с | 10·en + 60, с | (11 ± 1)·en, с |
| Давление прогрева | 0…ДП | 0…ДП | 0…ДП |
| Пауза max | по ГОСТ ISO 12176-1 | ≤ 10 с | по ГОСТ ISO 12176-1 |
| Подъём давления max | 3 + 0,03·dn, с | не указан | не определён |
| Сварочное давление | 0,17 ± 0,02 МПа + ДП | 0,15 ± 0,02 МПа + ДП в течение 10 ± 1 с, затем 0,025 ± 0,002 МПа + ДП | 0,52 ± 0,10 МПа + ДП |
| Охлаждение в машине min | en + 3 мин (en < 18); 0,015·en² − 0,47·en + 20 мин (en ≥ 18) | 0,015·en² − 0,47·en + 20 мин | 0,43·en мин |
| Применимость | любые en | только en > 22 мм | любые en |
Сравнение на конкретных трубах SDR11
Значения взяты из приложений A, B и C стандарта (как в ГОСТ). Двойное низкое давление для 110 и 160 мм не применяется: стенка меньше 22 мм.
| Труба | Процедура | Прогрев, с | Валик, мм | Охлаждение min, мин |
|---|---|---|---|---|
| 110 × 10,0 | одно низкое | 120–150 | 2,0 | 13 |
| 110 × 10,0 | одно высокое | 100–120 | 3,0 (после прогрева) | 4 |
| 315 × 28,6 | одно низкое | 343–429 | 3,0 | 18 |
| 315 × 28,6 | двойное низкое | от 346 | 3 | 19 |
| 315 × 28,6 | одно высокое | 286–343 | 5,0 (после прогрева) | 12 |
| 630 × 57,3 | одно низкое | 688–860 | 6,0 | 42 |
| 630 × 57,3 | двойное низкое | от 633 | 3 | 42 |
| 630 × 57,3 | одно высокое | 573–688 | 10 | 25 |
Что даёт и чего требует каждая процедура
| Процедура | Когда выбирают | Ограничения |
|---|---|---|
| Одно низкое давление | Базовый режим для воды и газа, все диаметры от 50 мм | Самое долгое охлаждение при толстой стенке |
| Двойное низкое давление | Толстостенные трубы большого диаметра, en > 22 мм | Пауза не более 10 с; после 10 с сварочного давления — снижение до 0,025 МПа + ДП |
| Одно высокое давление | Нужно сократить время цикла на машине | Удельное давление 0,52 МПа — машина и зажимы должны развить втрое большее усилие |
| Р4 (приложение ДБ) | Среднесуточная температура ниже 0 °C, большие перепады, «слабостекающие» ПЭ 100 | Пооперационный контроль старшего сварщика с клеймом, допускные швы в реальных погодных условиях, проверка машины на пригодность к Р4 |
Про Р4 важно знать две вещи. Численные значения её таблицы ДБ.1 в открытых источниках мы не нашли — режим нужно брать из официального текста стандарта. Компьютерное протоколирование для Р4 рекомендуется, но журнал оно не заменяет.
Почему усилие машины ограничивает выбор
Давление на манометре пропорционально удельному давлению процедуры. Для трубы 315 × 28,6 площадь торца As = π·(315 − 28,6)·28,6 ≈ 25 733 мм². При 0,17 МПа усилие на торцах ≈ 4,4 кН, при 0,52 МПа — ≈ 13,4 кН (наш расчёт по формуле). Перед выбором высокого давления проверьте по паспорту машины рабочий диапазон гидравлики. Порядок расчёта — в инструкции «Как рассчитать давление стыковой сварки», подбор машины — в статье «Как выбрать аппарат стыковой сварки».
Как процедуры ГОСТ соотносятся с DVS и СП 42-103
Немецкий технический кодекс DVS 2207-1 и СП 42-103-2003 описывают режимы, близкие к низкому давлению, но с другими числами.
| Параметр | ГОСТ Р 55276-2024, одно низкое | DVS 2207-1 | СП 42-103-2003, ПЭ 100, 0…+20 °C |
|---|---|---|---|
| Нагреватель | 225 ± 10 °C | 200–220 °C (для ПЭ 100 — верхний предел) | 220 ± 10 °C |
| Давление оплавления и сварки | 0,17 ± 0,02 МПа + ДП | 0,15 Н/мм² | 0,2 ± 0,02 МПа |
| Давление прогрева | 0…ДП | ≤ 0,01 Н/мм² | 0,02 ± 0,01 МПа |
Таблицу аппарата всегда проверяйте по шапке: по какой процедуре и какому документу она построена. Разница по времени охлаждения между документами разобрана в сравнении ГОСТ, СП 42-103 и DVS.
Типичные ошибки выбора процедуры
| Ошибка | Почему это проблема |
|---|---|
| Двойное низкое давление на трубе со стенкой ≤ 22 мм | Процедура для таких толщин в ГОСТ не предусмотрена |
| Высокое давление на машине без запаса по гидравлике | Машина не развивает 0,52 МПа на торце с учётом ДП |
| Смешение чисел из DVS и ГОСТ в одной техкарте | Температуры и давления у документов разные |
| Зимняя сварка по летнему режиму без Р4 и без поправок | ГОСТ требует увеличивать охлаждение ≈ 1 %/°C, для холода предусмотрена Р4 |
Подобрать машину с нужным усилием можно в каталоге аппаратов SREDA Атлант-НВ.

Где купить
Оборудование и материалы для этой работы можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нужна работа на объекте? Стыковая сварка ПНД — заказать →
Вопрос-ответ
Какая процедура стыковой сварки основная?
Одно низкое давление: 225 ± 10 °C, 0,17 ± 0,02 МПа + ДП. Она применима для любых толщин стенки, начиная с dn 50 мм и стенки 4 мм.
Когда можно варить двойным низким давлением?
Только при толщине стенки больше 22 мм. В таблице B.1 ГОСТ Р 55276-2024 она начинается с трубы 250 × 22,7 SDR11.
Что такое процедура Р4?
Процедура из приложения ДБ ГОСТ Р 55276-2024 для неблагоприятных условий: среднесуточная температура ниже 0 °C, большие перепады, слабостекающие композиции ПЭ 100. Она требует пооперационного контроля и допускных швов в реальных условиях.
Можно ли смешивать параметры DVS и ГОСТ?
Нет. Температура нагревателя, давления и время у документов разные; техкарта должна целиком соответствовать одной процедуре.
Нормативы
- ГОСТ Р 55276-2024 Трубы и фитинги пластмассовые. Процедуры сварки нагретым инструментом встык полиэтиленовых (ПЭ) труб и фитингов, используемых для строительства газо- и водопроводных распределительных систем Действует
- ГОСТ ISO 12176-1-2025 Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык Действует
- СП 42-103-2003 Проектирование и строительство газопроводов из полиэтиленовых труб и реконструкция изношенных газопроводов Действует
Рассчитать
Давление стыковой сварки
Давление на манометре аппарата по диаметру, SDR, площади цилиндров и холостому ходу.
Помощник сварщика — калькулятор стыковой сварки
Расчёт режима стыковой сварки под ваш аппарат: давления этапов, таймеры с голосом, контроль грата, протокол и архив стыков.