
Статья
Как выбрать аппарат стыковой сварки ПЭ-труб: диаметры, площадь цилиндров, мощность (модели SREDA)
Аппарат стыковой сварки выбирают по четырём параметрам: диапазон диаметров (с набором вкладышей), суммарная площадь гидроцилиндров, рабочий диапазон давления гидравлики и электропитание. Площадь цилиндров нужна, чтобы перевести удельное давление процедуры ГОСТ Р 55276-2024 в показание манометра: давление на манометре = усилие на торцах / площадь цилиндров + давление перемещения. Для одной и той же трубы показания на разных машинах отличаются в разы.
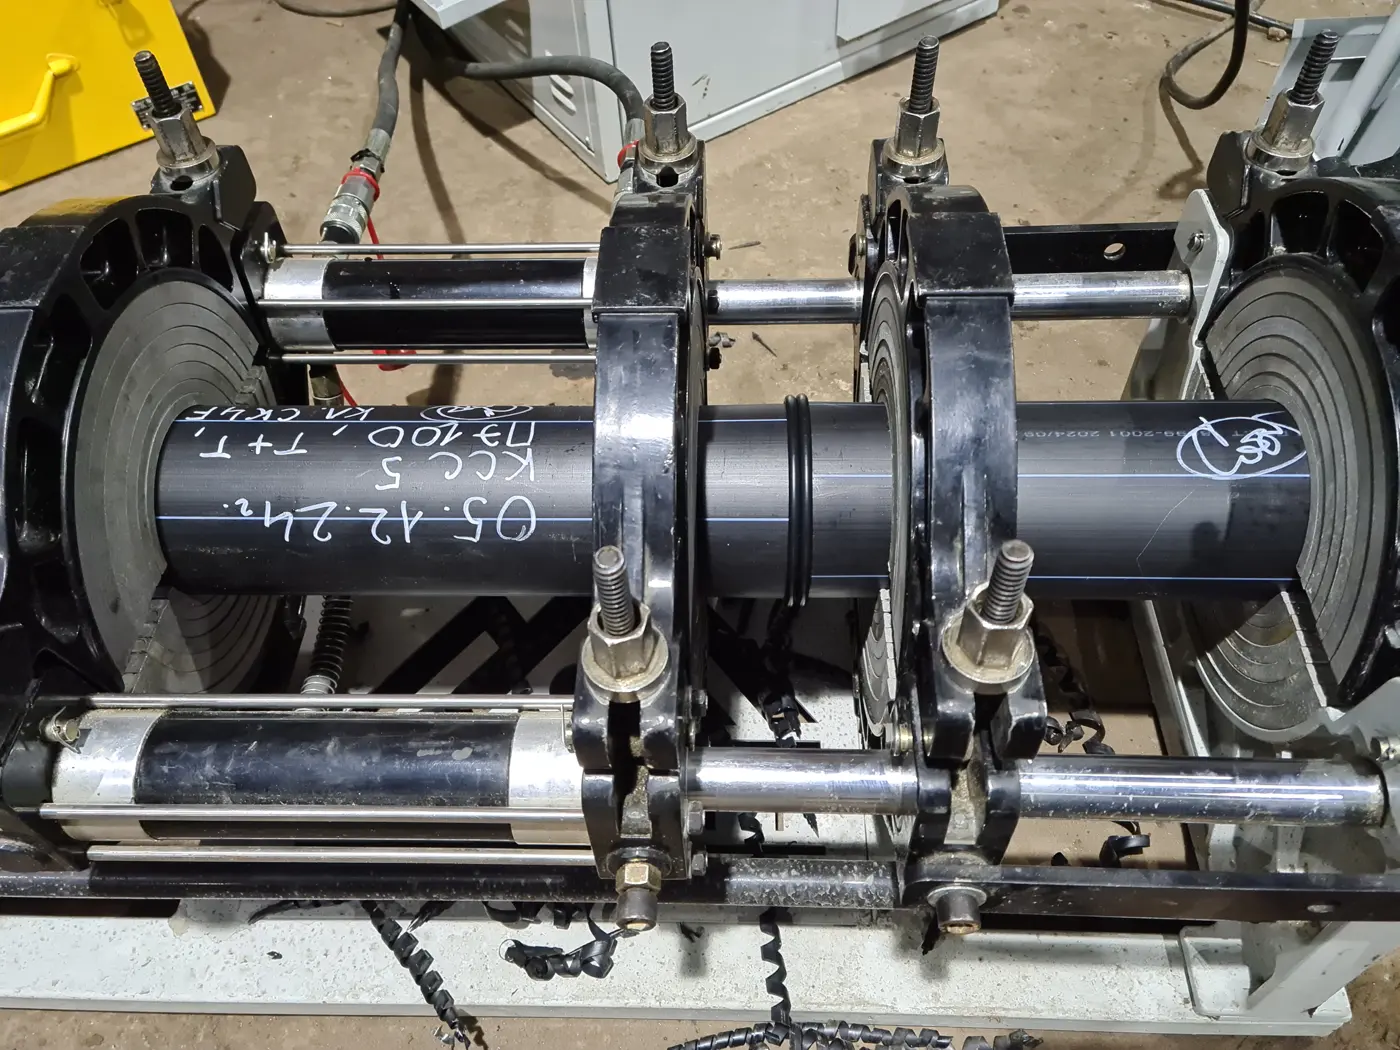
Стыковой аппарат подбирают под самый большой и самый малый диаметр на объекте, под толщину стенки (SDR) и под условия работы. Ключевая характеристика, которую часто пропускают, — суммарная площадь гидроцилиндров: без неё нельзя рассчитать давление на манометре по ГОСТ Р 55276-2024. Второе — рабочий диапазон гидравлики: толстостенной трубе большого диаметра нужно большое усилие, и машина должна развивать его с запасом на давление перемещения.
Зачем нужна площадь цилиндров
Процедура сварки задаёт не показание манометра, а удельное давление на торце трубы, например 0,17 ± 0,02 МПа для одного низкого давления. Усилие на торцах равно удельному давлению, умноженному на площадь торца As = π·(dn − en)·en. Это усилие создают гидроцилиндры, и давление масла в них равно усилию, делённому на суммарную площадь поршней Ac. К результату прибавляют давление перемещения (ДП) — давление, которое нужно, чтобы сдвинуть подвижный зажим с трубой. В обозначениях ISO 21307:
GP = IP × As / Ac × 10 + DP, где GP — давление на манометре, бар; IP — удельное давление, МПа; As и Ac — в мм²; DP — в барах.
ДП измеряют на каждом стыке после зажима и центровки: оно зависит от длины и массы трубы, уклона и трения, бывает и отрицательным на уклоне. Роликовые опоры снижают трение трубы о грунт и уменьшают ДП. Расчёт для своей машины — в калькуляторе режимов сварки.
Модели SREDA: технические характеристики
Данные из коммерческих предложений производителя. «Общее сечение гидравлических цилиндров» — это и есть Ac для формулы.
| Модель | Диаметры, мм | Вкладыши, мм | Сечение цилиндров, см² | Мощность, кВт | Питание | Рабочее давление, МПа | Вес, кг |
|---|---|---|---|---|---|---|---|
| S160-2R | 40–160 | 40–140 | не указано | 1,8 | 220 В | не указано | 50 |
| S160-4R | 40–160 | 40–140 | не указано | 1,8 | 220 В | не указано | 62 |
| S160 | 40–160 | 40–140 (вариант 63–140) | 15,31 | 2,6 | 220 В | 0–6 | 112 |
| S250-4R | 40–250 | 40–225 | не указано | 3,2 | 220 В | не указано | 100 |
| S250 | 40–250 | 40–225 | 10,99 | 3,95 | 220 В | 0–6 | 181 |
| S315 | 40–315 | 40–280 | 20,02 | 4,95 | 220 В | 0–6 | 212 |
| S355 | 40–355 | 40–315 | 20,02 | 5,95 | 220 В | 0–6 | 250 |
| S400 | 180–400 | 180–355 | 22,37 | 8,4 | 380 В | 0–6 | 385 |
| S500 | 180–500 | 180–450 (вариант 315–450) | 22,37 | 9,5 | 380 В | 0–8 | 545 |
| S630 | 315–630 | 315–560 | 23,06 | 12,6 | 380 В | 0–8 | 675 |
| S800 | 450–800 | 450–710 | 31,79 | 16,7 | 380 В | 0–16 | 1342 |
| S1000 | 630–1000 | 630–900 | 50,24 | 24 | 380 В | 0–25 | 2200 |
| S1200 | 630–1200 | 630–1000 | 80,46 | 30,5 | 380 В | 0–25 | 3000 |
Общее для линейки по данным производителя: материал труб — PE, PP-R, PB, PVDF, PVC; максимальная температура нагревателя 270 °C; отклонение температуры ±5 °C у моделей до S355 и ±7 °C от S400; температура окружающей среды −5…+45 °C. В комплект гидравлических моделей входят центратор, маслостанция или гидроблок, электрический торцеватель, нагреватель и вкладыши. Модели S160-2R, S160-4R и S250-4R поставляются без маслостанции, сечение цилиндров для них не указано — рассчитать для них давление на манометре по формуле нельзя, способ контроля усилия уточняйте у производителя. Опционально для линейки предлагаются опорный ролик (выравнивает трубу и снимает нагрузку с гидравлики), фланцевый адаптер для коротких втулок и блок протоколирования.
Пример: давление на манометре для разных машин
Наш расчёт по формуле для процедуры одного низкого давления (0,17 МПа), трубы SDR11, без давления перемещения — его прибавляют по факту замера.
| Труба | As, мм² | Усилие, Н | Аппарат (Ac) | Манометр без ДП, бар |
|---|---|---|---|---|
| 110 × 10,0 | 3 142 | 534 | S160 (15,31 см²) | ≈ 3,5 |
| 160 × 14,6 | 6 669 | 1 134 | S160 (15,31 см²) | ≈ 7,4 |
| 160 × 14,6 | 6 669 | 1 134 | S250 (10,99 см²) | ≈ 10,3 |
| 250 × 22,7 | 16 210 | 2 756 | S250 (10,99 см²) | ≈ 25,1 |
| 315 × 28,6 | 25 733 | 4 375 | S315 / S355 (20,02 см²) | ≈ 21,9 |
| 500 × 45,5 | 64 967 | 11 044 | S500 (22,37 см²) | ≈ 49,4 |
| 630 × 57,3 | 103 094 | 17 526 | S630 (23,06 см²) | ≈ 76,0 |
| 1000 × 90,9 | 259 612 | 44 134 | S1000 (50,24 см²) | ≈ 87,8 |
Из таблицы видно три вещи. Первое: одна и та же труба 160 мм даёт 7,4 бар на S160 и 10,3 бар на S250 — таблица давления от одной машины для другой не подходит. Второе: для 630 × 57,3 SDR11 на S630 расчётное давление ≈ 76 бар при паспортном диапазоне 0–8 МПа (80 бар), то есть запас на ДП невелик; толстостенные трубы верхнего диаметра модели проверяйте расчётом до покупки. Третье: процедура одного высокого давления (0,52 МПа) требует примерно втрое большего показания — на машинах с диапазоном 0–6 или 0–8 МПа её для толстых стенок применить не получится.
Чек-лист выбора
| Параметр | Что проверить | Почему |
|---|---|---|
| Диапазон диаметров | макс. диаметр модели и набор вкладышей под малые диаметры | Вкладыши закрывают диаметры ниже основного зажима |
| Минимальный диаметр | в РФ встык — от 50 мм при стенке от 4 мм | Модели «от 40 мм» не отменяют запрет ГОСТ Р 55276-2024 |
| Сечение цилиндров | указано в паспорте | Без Ac не рассчитать давление на манометре |
| Рабочее давление гидравлики | расчётное давление + ДП с запасом | Иначе машина не выйдет на режим |
| Нагреватель | точность поддержания температуры | ГОСТ ISO 12176-1-2025: ±7 °C в диапазоне 170–260 °C, индикатор ±5 °C |
| Манометр | класс точности 1,0 и калибровочная таблица | Требование ГОСТ ISO 12176-1-2025 |
| Торцеватель | зазор после торцевания | ГОСТ ISO 12176-1-2025: 0,25 мм при dn < 315, 0,50 мм при 315–630 |
| Питание | 220 или 380 В, мощность генератора | Модели от S400 — 380 В |
| Протоколирование | встроенное или блок | Для газа нужна распечатка протокола или журнал (СП 62.13330) |
| Температура работы | −5…+45 °C у SREDA | Ниже — укрытие; см. пределы для Севера |
| Обслуживание | ежегодный сервис со свидетельством | СП 399, п. 6.3.18 |
Типичные ошибки при покупке
| Ошибка | Последствие |
|---|---|
| Выбор только по максимальному диаметру | Не хватает усилия на толстостенной трубе верхнего диаметра |
| Таблица давлений «от продавца» без привязки к модели | Неверное давление на торцах |
| Машина без площади цилиндров в паспорте | Нельзя работать по формуле ГОСТ Р 55276-2024 |
| Нет опорных роликов на длинных плетях | Высокое и нестабильное ДП |
| Ожидание, что аппарат «варит 40 мм встык» | ГОСТ Р 55276-2024: dn < 50 мм со стенкой < 4 мм встык не варят |
Разобраться с процедурами помогут страницы «Таблица стыковой сварки по ГОСТ Р 55276-2024» и «Какую процедуру выбрать». Если покупать машину под один объект невыгодно, сравните варианты в статье «Аренда, покупка или подрядчик». Подобрать и купить аппарат SREDA можно в каталоге Атлант-НВ; поставка со складов партнёров в Москве, Туле, Казани, Нижнем Новгороде и Екатеринбурге, офис — в Нижневартовске.

Где купить
Оборудование и материалы из этого материала можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нормативы
- ГОСТ Р 55276-2024 Трубы и фитинги пластмассовые. Процедуры сварки нагретым инструментом встык полиэтиленовых (ПЭ) труб и фитингов, используемых для строительства газо- и водопроводных распределительных систем Действует
- ГОСТ ISO 12176-1-2025 Оборудование для сварки полиэтиленовых систем. Часть 1. Сварка нагретым инструментом встык Действует
- СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа Действует