
Инструкция · Качество и контроль
Чек-лист приёмки ПЭ-трубы и сварных стыков — от разгрузки до испытаний
Приёмка ПЭ-трубопровода проходит в четыре этапа: входной контроль партии при разгрузке (документы, маркировка, внешний вид, геометрия, акт), контроль подготовки к сварке (режимы, аппарат, зачистка, позиционер), приёмка стыков (ВИК всех стыков, протоколы аппарата, выборочные испытания) и приёмка укладки и испытаний (основание, защитный слой, давление 1,3 расчётного). Брак отделяют и маркируют, результаты фиксируют в актах и журналах по СП 399 и СП 48.
Время чтения: 6 мин
Что понадобится
- Аппараты стыковой сварки — в каталоге Атлант-НВ
- Аппараты электромуфтовой сварки — в каталоге Атлант-НВ
- Инструмент для подготовки труб — в каталоге Атлант-НВ
- Позиционеры и центраторы — в каталоге Атлант-НВ
- Трубы ПЭ100 напорные — в каталоге Атлант-НВ
- Трубы ПЭ для газа — в каталоге Атлант-НВ
- Муфты электросварные — в каталоге Атлант-НВ
Этот чек-лист собирает в одном месте все проверки из инструкций раздела «Качество и контроль». Его удобно распечатать для мастера или технадзора. Подробные объяснения — по ссылкам в каждом блоке, порядок самой разгрузки и оформления — в инструкции «Приёмка ПЭ-труб на объекте».
1. Партия трубы при разгрузке
| ✓ | Проверка | Норма | Основание |
|---|---|---|---|
| ☐ | Позиция = заказ | материал, SDR, размер, назначение, стандарт совпадают со спецификацией | СП 399, п. 6.1.2 |
| ☐ | Паспорт партии | номер партии и дата = маркировке; есть марка сырья, сертификат, результаты испытаний | ГОСТ Р 70628.2, п. 14.1 |
| ☐ | Сертификат | действует в реестре Росаккредитации | ПП РФ № 2425 |
| ☐ | Маркировка | заводская, через ≤ 1 м, все обязательные поля | ГОСТ Р 70628.2, разд. 12; ГОСТ Р 58121.2, разд. 10 |
| ☐ | Цвет | вода: синий, чёрный, чёрный с ≥ 3 синими полосами; газ: жёлтый, оранжевый, чёрный с ≥ 3 жёлтыми или оранжевыми полосами | ГОСТ Р 70628.2, п. 6.2; ГОСТ Р 58121.2, п. 5.2 |
| ☐ | Поверхность и торцы | без пузырей, трещин, раковин, включений; торцы прямые | ГОСТ Р 70628.2, п. 6.1 |
| ☐ | Царапины | не глубже 0,3 мм при стенке до 10 мм; 1,0 мм при 10–30 мм | СП 399, п. 6.1.5 |
| ☐ | Стенка | не меньше номинала, допуск только в плюс | ГОСТ Р 58121.2, табл. 3 |
| ☐ | Средний диаметр, овальность | по табл. 1 стандарта; замер после 2 ч при (23 ± 5) °C | СП 42-103, п. 6.8–6.11 |
| ☐ | Срез и стружка | однородный цвет, без просветов и вкраплений | признаки АПТС |
| ☐ | Акт входного контроля | оформлен; брак отделён и промаркирован | СП 399, прил. Е; п. 6.1.4 |
Подробнее — в инструкциях «Как отличить качественную ПЭ-трубу», «Маркировка и документы» и «Толщина стенки и овальность». Источники норм: ГОСТ Р 70628.2-2023, ГОСТ Р 58121.2-2018, СП 399, СП 42-103, АПТС.
2. Подготовка к сварке
| ✓ | Проверка | Норма | Основание |
|---|---|---|---|
| ☐ | Температура воздуха | −10…+45 °C, для диаметров от 500 мм — не ниже 0 °C; ЭМ-сварка — −10…+40 °C | СП 399, п. 6.3.4; ГОСТ Р 71408, п. 4.6 |
| ☐ | Аппарат | ежегодное техобслуживание, протокол сварки включён | СП 399, п. 6.3.18 |
| ☐ | Совместимость | встык — один материал и одинаковый SDR; ЭМ — SDR в диапазоне фитинга | ГОСТ Р 55276; ГОСТ Р 54792, табл. 5 |
| ☐ | Режим стыковой | нагреватель (225 ± 10) °C, давление с учётом холостого хода, охлаждение по таблице с поправкой на мороз | ГОСТ Р 55276-2024 |
| ☐ | Зачистка под ЭМ | механическим инструментом ≥ 0,2 мм до меток; спирт ≥ 95 %; руками не касаться | ГОСТ Р 71408, п. 5.1.4–5.1.11 |
| ☐ | Овальность под ЭМ | ≤ 0,015·dn, иначе скругляющие хомуты | ГОСТ Р 71408, п. 4.12, 5.1.8 |
| ☐ | Фиксация | позиционер до конца охлаждения; охлаждение водой запрещено | ГОСТ Р 71408, п. 5.1.17 |
Режимы по размерам — в таблице стыковой сварки и инструкции «Электромуфтовая сварка по ГОСТ Р 71408». Нормы: ГОСТ Р 55276-2024, ГОСТ Р 71408-2024.
3. Приёмка стыков
| ✓ | Проверка | Норма | Основание |
|---|---|---|---|
| ☐ | ВИК | 100 % стыков | СП 399, п. 6.3.19; инструкция Икапласт |
| ☐ | Стыковой шов | грат ровный по периметру, впадина выше поверхности трубы, без глянца, пор и трещин; смещение кромок ≤ 10 % стенки | СП 399, п. 6.3.3; ГОСТ Р 54792, табл. 3 |
| ☐ | Соотношение валиков и излом | ширина наружного валика к общей 0,3–0,7; излом ≤ 5° | СП 42-103, п. 8.11 |
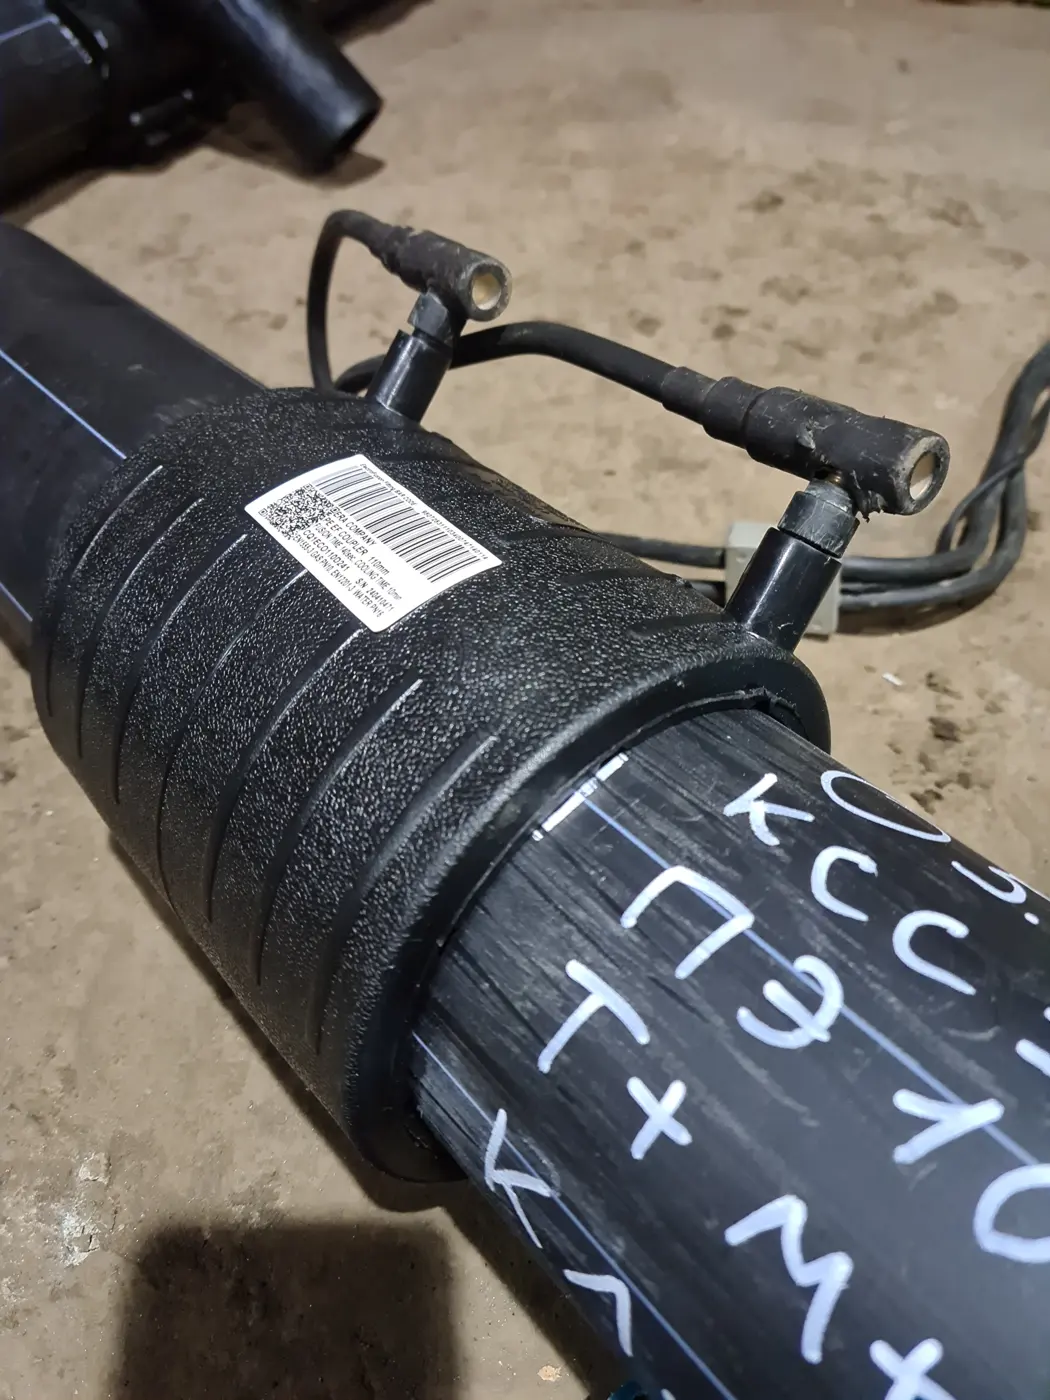
| ☐ | ЭМ-соединение | индикаторы сработали, следы зачистки видны за муфтой, расплава по краям нет, угловое смещение ≤ 5 мм (уровень I) | ГОСТ Р 71408, п. 5.1.20; ГОСТ Р 54792, табл. 5 |
| ☐ | Протоколы | у каждого стыка — номер, сварщик, протокол аппарата, запись в журнале | журнал сварки с параметрами каждого стыка — рекомендация «Товэкс» |
| ☐ | Выборочная проверка | снятый грат на изгиб с кручением, шаг ≤ 100 мм | СП 399, прил. И |
| ☐ | Газопровод | физический контроль по табл. 14 СП 62 (до 0,005 МПа — 10 %, 0,005–0,3 МПа — 50 %, свыше 0,3 МПа — 100 %); дефектные стыки вырезают | СП 62.13330, п. 10.4 |
Разбор причин дефектов — в инструкции «Нарушения технологии сварки ПЭ». Нормы: ГОСТ Р 54792-2024, СП 62.13330.2011.
4. Укладка, засыпка, испытания
| ✓ | Проверка | Норма | Основание |
|---|---|---|---|
| ☐ | Основание | песчаная подготовка 0,15 м; без неё — только ПЭ 100-RC | СП 399, п. 6.7.3.2 |
| ☐ | Защитный слой | ≥ 0,3 м над трубой без щебня, камней, кирпича; ручное уплотнение | СП 399, п. 6.7.2.8 |
| ☐ | Пазухи | с двух сторон слоями 0,1–0,25 м, Kупл ≥ 0,92 | СП 399, п. 6.7.2.7 |
| ☐ | Изгиб | радиус ≥ 25 Dн | СП 399, п. 7.24 |
| ☐ | Стыки открыты до предварительного испытания | да | СП 399, п. 6.7.2.10 |
| ☐ | Давление водопровода | 1,3 × расчётное рабочее, два этапа | СП 399, п. 8.4–8.8; СП 129, табл. 9 |
| ☐ | Давление газопровода | по табл. 16 СП 62, выдержка 24 ч | СП 62.13330, п. 10.5 |
| ☐ | Результат | нет разрывов и утечек | СП 399, п. 8.9 |
Подробнее — в инструкции «Нарушения монтажа и испытаний». Нормы: СП 129.13330.2019.
Трубы с паспортом и сертификатами можно подобрать в каталоге Атлант-НВ. Штрихкод электромуфты и параметры сварки можно проверить в сканере муфты.

Где купить
Оборудование и материалы для этой работы можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нужна работа на объекте? Монтаж наружных сетей — заказать →
Вопрос-ответ
Кто проводит входной контроль ПЭ-труб?
Подрядчик на объекте с участием технадзора заказчика; результат фиксируют в акте входного контроля (форма — СП 399, прил. Е) и журнале. При сомнениях образцы отбирают с участием поставщика и изготовителя.
Все ли стыки ПЭ-трубопровода нужно проверять?
Визуальный и измерительный контроль — все 100 % стыков. Физические методы для газопроводов — в объёме по табл. 14 СП 62.13330: от 10 до 100 % в зависимости от давления.
Что делать с бракованными трубами при приёмке?
По СП 399 (п. 6.1.4) их отделяют от годных, маркируют и хранят отдельно до решения с поставщиком; в монтаж не пускают.
Нормативы
- СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа Действует
- СП 42-103-2003 Проектирование и строительство газопроводов из полиэтиленовых труб и реконструкция изношенных газопроводов Действует
- ГОСТ Р 54792-2024 Соединения сварные термопластов. Дефекты. Уровни качества Действует
- ГОСТ Р 70628.2-2023 Трубопроводы из пластмасс для водоснабжения, дренажа и напорной канализации. Полиэтилен (ПЭ). Часть 2. Трубы Действует
- ГОСТ Р 58121.2-2018 Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 2. Трубы Действует
- СП 62.13330.2011* Газораспределительные системы. Актуализированная редакция СНиП 42-01-2002 Действует
Рассчитать
Проверка спецификации
Пришлите спецификацию — бесплатно проверим комплектность, SDR и совместимость, ответим в течение рабочего дня.
Декодер штрихкода электросварной муфты
Расшифровка штрихкода электросварного фитинга камерой телефона, по фото или вручную: тип детали, диаметр, напряжение, время сварки и охлаждения, температурная коррекция, SDR и марка ПЭ. По ГОСТ ISO 13950-2025 и ГОСТ ISO 12176-4-2025.
Помощник сварщика — калькулятор стыковой сварки
Расчёт режима стыковой сварки под ваш аппарат: давления этапов, таймеры с голосом, контроль грата, протокол и архив стыков.