
Инструкция · Электромуфтовая сварка
Электромуфтовая сварка по ГОСТ Р 71408-2024: подготовка, условия и таблицы охлаждения производителей
ГОСТ Р 71408-2024 действует с 01.06.2024 и задаёт процедуру сварки ПЭ-труб деталями с закладными нагревателями (ЗН). Главные требования: снять с трубы слой не менее 0,2 мм, овальность не более 0,015·dn, обезжирить спиртом не ниже 95 %, варить при воздухе от −10 до +40 °C, если изготовитель не установил иное, и повторять сварку не более двух раз. Режим сварки и время охлаждения стандарт не задаёт числами: их берут со штрихкода и паспорта фитинга.
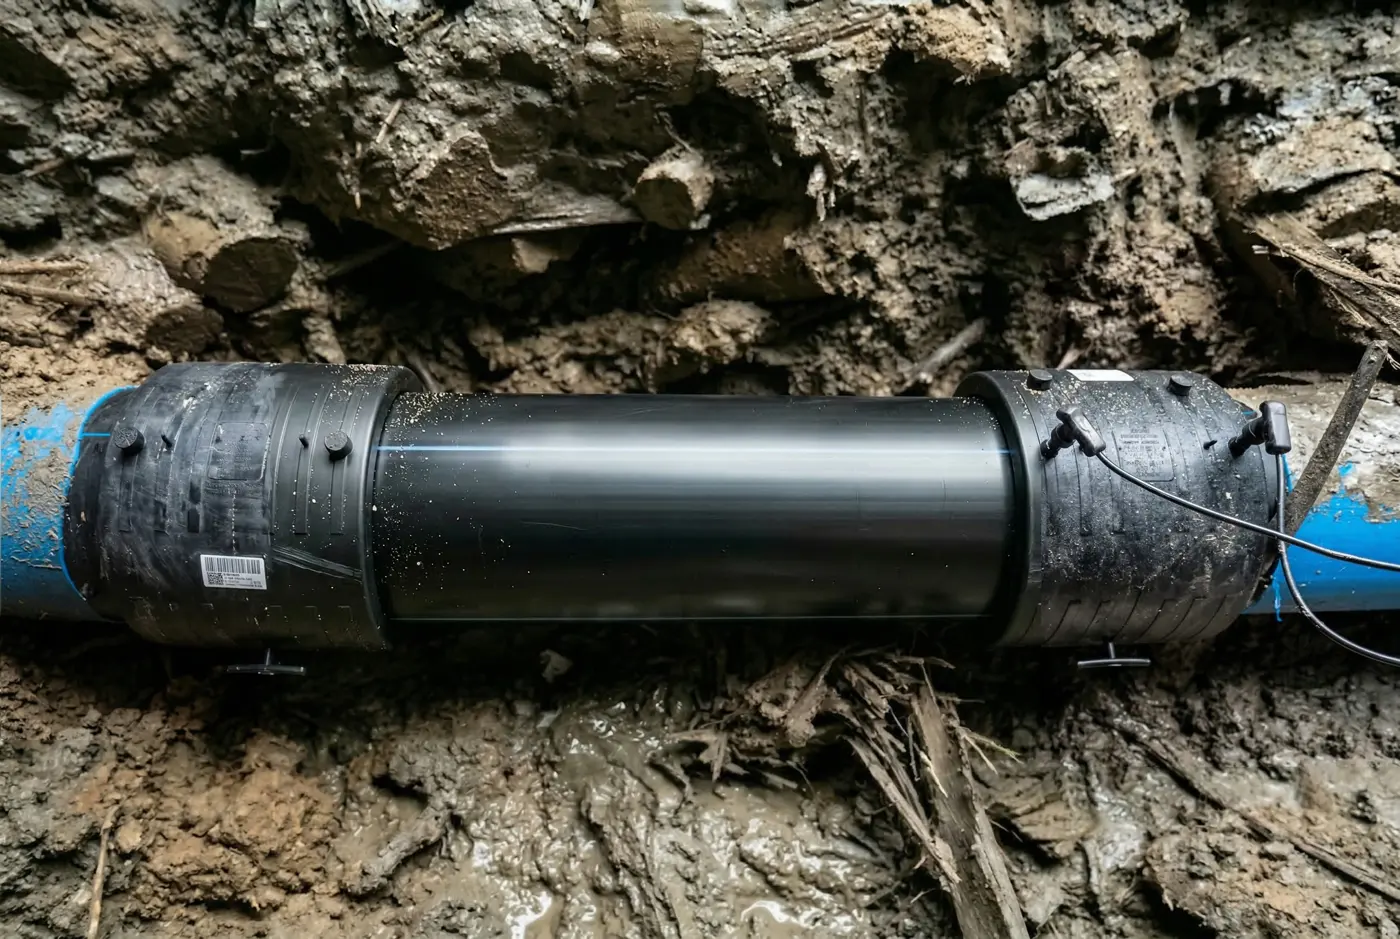
Время чтения: 10 мин
Что понадобится
- Аппараты электромуфтовой сварки — в каталоге Атлант-НВ
- Инструмент для подготовки труб — в каталоге Атлант-НВ
- Позиционеры и центраторы — в каталоге Атлант-НВ
- Муфты электросварные — в каталоге Атлант-НВ
- Отводы электросварные — в каталоге Атлант-НВ
- Тройники электросварные — в каталоге Атлант-НВ
- Седёлки отводные электросварные — в каталоге Атлант-НВ
- Заглушки электросварные — в каталоге Атлант-НВ
Сварка закладными нагревателями — это соединение, при котором аппарат пропускает ток через спираль внутри фитинга, и поверхности трубы и детали сплавляются. С 01.06.2024 процедуру регламентирует ГОСТ Р 71408-2024, введённый впервые. Он описывает подготовку, сборку, условия и журнал сварки, но параметры режима (напряжение или ток, время, энергию) и время охлаждения задаёт изготовитель фитинга — через штрихкод и паспорт. Пошаговый порядок работ — в инструкции «Как сварить ПЭ-трубы электромуфтой».
Когда применяют ЗН (ГОСТ Р 71408-2024, п. 4.1)
| Ситуация | Почему ЗН |
|---|---|
| Стеснённые условия, наклонные и вертикальные участки | Не нужна стыковая машина |
| Протяжка, врезка ответвлений, ремонт, вварка вставки | Соединение без перемещения труб |
| Трубы с разной толщиной стенки или стенкой < 5 мм | Встык такие трубы не соединяют |
| Разные ПЭ (ПЭ 63/80/100) с разным MRS | Допускается, если это предусмотрел изготовитель фитинга |
| Усиление комбинированного стыка | Отдельный случай п. 4.1 |
Для водопровода СП 399.1325800.2018 (п. 6.3.12) допускает ЗН для разных марок ПЭ и SDR в пределах диапазона изготовителя.
Подготовка: что требует ГОСТ и где другие документы расходятся
| Параметр | ГОСТ Р 71408-2024 | Расхождения |
|---|---|---|
| Снимаемый слой | ≥ 0,2 мм, равномерно по окружности | СП 399: ≥ 0,2 мм; СП 42-103: 0,1–0,2 мм; GF ELGEF Plus: 0,20 мм; Plasson: до 0,4 мм свыше DN75 |
| Повторная зачистка | не более 2 раз, стенка не тоньше минимальной | — |
| Инструмент | спецустройство, механизированное или ручное | FRIALEN: только ротационный скребок; Plasson: наждак, щётка, напильник недопустимы |
| Длина зачистки | на 20 мм больше глубины посадки | СП 42-103: не менее 0,5 длины детали |
| Контрольная линия | ½ длины детали + 20 мм | — |
| Овальность | ≤ 0,015·dn | СП 42-103, DVS, GF: 1,5 % (DVS — не более 3 мм) |
| Кольцевой зазор | задаёт изготовитель, визуально равномерный | СП 42-103: > 0,3 мм — брак |
| Обезжиривание | изопропиловый или этиловый спирт ≥ 95 %, безворсовая ткань, сборка после испарения | СП 399: фитинг в герметичной упаковке не обезжиривают, если изготовитель не требует иного |
| Фаска | ≥ 15° на наружном крае торца | — |
Для газопроводов СП 42-103-2003 добавляет допуски на косой срез торца и зазор между концами труб в муфте:
| dn, мм | 63 | 110 | 160 | 225 | 315 |
|---|---|---|---|---|---|
| Косой срез / зазор, мм | 3 / 7 | 5 / 11 | 7 / 16 | 8 / 20 | 10 / 24 |
Условия сварки
- Температура воздуха — от −10 до +40 °C, если изготовители не установили иное; для структурированных труб — от 0 до +40 °C. Разница температур места сварки и аппарата — не более 2 °C. Если воздух отличается от 23 °C, время сварки корректирует аппарат.
- Режим — со штрихкода фитинга. Ручной ввод допустим, только если изготовитель прямо указал значения.
- До конца охлаждения соединение не нагружают и не перемещают, охлаждать водой запрещено.
- Повторная сварка — после естественного охлаждения, не более двух раз в целом, с записью в журнал. Изготовители бывают строже: GF ELGEF Plus допускает одну повторную сварку, Plasson требует охлаждения 24 ч перед полным повтором.
- Седловой отвод: зачистка на 20–40 мм шире посадочного контура, посадка без зазора, сверление — после остывания до 23 °C (или до температуры воздуха, если она выше). Допускается предварительная опрессовка воздухом 0,02 МПа 10 минут с обмыливанием. Подробнее — врезка седёлкой.
Время охлаждения: таблицы производителей
ГОСТ Р 71408-2024 и СП 42-103-2003 числовых значений не задают. Ниже — данные двух производителей фитингов для ориентира; для конкретной детали действует её паспорт или штрихкод.
GF ELGEF Plus (по данным производителя):
| d, мм | SDR | До снятия зажима, мин | До опрессовки p < 6 бар, мин | До опрессовки p < 24 бар, мин |
|---|---|---|---|---|
| 20–63 | 11 | 6 | 10 | 30 |
| 75–110 | 11 | 10 | 20 | 60 |
| 125–160 | 11/17 | 15 | 30 | 75 |
| 180–225 | 11/17 | 20 | 45 | 90 |
| 250–400 | 11/17 | 30 | 60 | 150 |
| 450–500 | 17 | 40 | 60 | 150 |
| 560–630 | 17 | 60 | 60 | 150 |
FRIALEN (по данным производителя):
| d, мм | До перемещения, мин | До опрессовки ≤ 8 бар, мин | До опрессовки > 8 бар, мин |
|---|---|---|---|
| 20–32 | 5 | 8 | 10 |
| 40–63 | 7 | 15 | 25 |
| 75–110 | 10 | 30 | 40 |
| 125–140 | 15 | 35 | 45 |
| 160–225 | 20 | 60 | 75 |
Аппарат и протокол
Требования к аппаратам ЗН задаёт ГОСТ ISO 12176-2-2025: выходное напряжение и ток стабилизируются в пределах ±1,5 %, цикл прерывается при отклонении более ±2 %, аппарат не работает при сопротивлении больше 200 Ом. Аппарат без протоколирования не допускается к работе на наружных сетях водоснабжения и канализации (СП 399, п. 6.3.12.2), на газопроводах нужен распечатанный протокол (СП 62.13330.2011, п. 10.4.1). Журнал по приложению А ГОСТ Р 71408-2024 включает аппарат и дату его проверки, погоду и защиту, по каждому соединению — D × SDR, партии трубы и детали, способ ввода данных, сопротивление ЗН, параметры сварки, охлаждение и температуру воздуха. Возле соединения маркером пишут дату, время, шифр клейма сварщика и номер соединения.
Типичные ошибки
| Ошибка | Признак | Что делать |
|---|---|---|
| Неравномерная зачистка, наждак вместо скребка | Холодная зона, отслоение | Зачищать спецустройством на ≥ 0,2 мм |
| Труба не до метки, овальность, косой рез | Ошибка аппарата, выход расплава | Фитинг вырезать и заменить |
| Расплав по периметру детали | По ГОСТ недопустимо | Соединение бракуется |
| Опора только на индикатор | Индикатор вышел, но качество не подтверждено | ГОСТ: индикатор не является достаточным подтверждением; СП 42-103: индикатор в исходном положении — брак |
| Охлаждение водой | Неравномерное остывание | Запрещено ГОСТ и изготовителями |
Подобрать электросварные фитинги и аппарат можно в каталоге Атлант-НВ.

Где купить
Оборудование и материалы для этой работы можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нужна работа на объекте? Электромуфтовая сварка — заказать →
Вопрос-ответ
На сколько зачищать трубу под электромуфту?
По ГОСТ Р 71408-2024 и СП 399 — не менее 0,2 мм равномерно по окружности. СП 42-103-2003 для газа указывает 0,1–0,2 мм, Plasson для крупных диаметров — до 0,4 мм.
Сколько раз можно переваривать электромуфту?
ГОСТ Р 71408-2024 допускает повторную сварку после естественного охлаждения не более двух раз в целом. Если изготовитель строже (GF — один раз), действует его инструкция.
При какой температуре можно варить электромуфтой?
От −10 до +40 °C по ГОСТ Р 71408-2024, если изготовитель не установил иное. Разница температуры аппарата и места сварки — не более 2 °C.
Сколько остывает электромуфта до опрессовки?
Время задаёт изготовитель фитинга. Например, для 110 мм по данным GF — 20 мин до опрессовки ниже 6 бар и 60 мин ниже 24 бар, по данным FRIALEN — 30 и 40 мин.
Нормативы
- ГОСТ Р 71408-2024 Сварка термопластов. Процедуры сварки закладными нагревателями полиэтиленовых труб и деталей Действует
- СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа Действует
- СП 42-103-2003 Проектирование и строительство газопроводов из полиэтиленовых труб и реконструкция изношенных газопроводов Действует
- СП 62.13330.2011* Газораспределительные системы. Актуализированная редакция СНиП 42-01-2002 Действует
Рассчитать
Декодер штрихкода электросварной муфты
Расшифровка штрихкода электросварного фитинга камерой телефона, по фото или вручную: тип детали, диаметр, напряжение, время сварки и охлаждения, температурная коррекция, SDR и марка ПЭ. По ГОСТ ISO 13950-2025 и ГОСТ ISO 12176-4-2025.
Подбор фитингов для узла
Комплект соединений и арматуры под схему узла с выгрузкой спецификации.