
Инструкция · Качество и контроль
Толщина стенки и овальность ПЭ-трубы — допуски по ГОСТ и как измерить на объекте
Толщина стенки напорной ПЭ-трубы не может быть меньше номинальной: допуск только в плюс, например +1,1 мм для стенки св. 9 до 10 мм по ГОСТ Р 58121.2-2018. Средний наружный диаметр трубы 110 мм — 110,0–110,7 мм, максимальная овальность на выходе с линии — 2,2 мм (табл. 1 ГОСТ Р 70628.2-2023). Мерят после выдержки 2 ч при (23 ± 5) °C: диаметр не ближе 150 мм от торца, стенку — в четырёх точках по окружности. Для электромуфты овальность в зоне сварки — не более 0,015·dn.
Время чтения: 7 мин
Что понадобится
- Инструмент для подготовки труб — в каталоге Атлант-НВ
- Позиционеры и центраторы — в каталоге Атлант-НВ
- Трубы ПЭ100 напорные — в каталоге Атлант-НВ
- Трубы ПЭ для газа — в каталоге Атлант-НВ
Геометрия — то, что можно проверить на объекте штангенциркулем и мерной лентой, без лаборатории. От неё зависят давление, которое выдержит труба, и качество сварки: тонкая стенка снижает запас прочности, а овальность даёт зазор в электромуфте и смещение кромок при стыковой сварке.
Допуск на толщину стенки
Главное правило: стенка не может быть тоньше номинальной. Для газовых труб допуск по классу V ГОСТ ISO 11922-1 положительный и задан таблицей (п. 6.3.2, табл. 3, ГОСТ Р 58121.2-2018). Для водопроводных труб ГОСТ Р 70628.2-2023 рассчитывает допуски по тому же квалитету V ГОСТ ISO 11922-1 — допуск равен 0,1·en + 0,1 мм с округлением вверх до 0,1 мм (текст ГОСТ Р 70628.2).
| Номинальная стенка en, мм | Допуск, мм | Пример трубы | Допустимая стенка, мм |
|---|---|---|---|
| св. 3,0 до 4,0 | +0,5 | 40 × 3,7 SDR 11 | 3,7–4,2 |
| св. 5,0 до 6,0 | +0,7 | 63 × 5,8 SDR 11 | 5,8–6,5 |
| св. 9,0 до 10,0 | +1,1 | 110 × 10,0 SDR 11 | 10,0–11,1 |
| св. 14,0 до 15,0 | +1,6 | 160 × 14,6 SDR 11 | 14,6–16,2 |
| св. 20,0 до 21,0 | +2,2 | 225 × 20,5 SDR 11 | 20,5–22,7 |
| св. 28,0 до 29,0 | +3,0 | 315 × 28,6 SDR 11 | 28,6–31,6 |
Допуски — по табл. 3 ГОСТ Р 58121.2-2018; номинальные стенки SDR 11 — как в таблицах ГОСТ Р 55276-2024 (meganorm). Стенка тоньше 4 мм не рекомендуется для стыковой и электромуфтовой сварки (примечание к табл. 3, ГОСТ Р 70628.2-2023).
Средний диаметр и овальность
| Размер, мм | Средний наружный диаметр, мм | Макс. овальность, мм |
|---|---|---|
| 32 | 32,0–32,3 | 1,3 |
| 63 | 63,0–63,4 | 1,5 |
| 110 | 110,0–110,7 | 2,2 |
| 160 | 160,0–161,0 | 3,2 |
| 225 | 225,0–226,4 | 4,5 |
| 315 | 315,0–316,9 | 11,1 |
| 400 | 400,0–402,4 | 14,0 |
| 630 | 630,0–633,8 | 22,1 |
Значения — по табл. 1 ГОСТ Р 70628.2-2023; для газовых труб в ГОСТ Р 58121.2-2018 та же овальность (ГОСТ Р 70628.2, ГОСТ Р 58121.2). Важная оговорка: изготовитель определяет овальность на выходе с экструзионной линии. После хранения в штабеле или в бухте труба на объекте может быть более овальной, и это не всегда брак изготовителя. Но для сварки значение имеет именно фактическая овальность.
Как мерить
Методика — по СП 42-103-2003, п. 6.8–6.11 (СП 42-103), размеры определяют по ГОСТ Р ИСО 3126 (п. 6.1.3, СП 399):
- Выдержите трубу не менее 2 ч при (23 ± 5) °C. Зимой замер на морозе даст заниженный диаметр.
- Средний наружный диаметр — не ближе 150 мм от торца: обмерьте периметр с точностью 0,1 мм и разделите на 3,142, либо возьмите среднее двух перпендикулярных замеров.
- Толщину стенки мерьте на обоих концах, не ближе 10 мм от торца, в четырёх равномерно расположенных точках, с точностью 0,01 мм.
- Овальность — разница наибольшего и наименьшего наружного диаметра в одном сечении, точность ±0,1 мм.
- Объём выборки для газовых труб: 2 % при 225 мм, 1 % при 110–160 мм, 0,5 % при 40–63 мм, 0,25 % при 20–32 мм, но не меньше 5 труб (п. 6.5).
- При неудовлетворительном результате показатель проверяют на удвоенной выборке той же партии. Повторный брак — бракуется партия (п. 6.14).
Что значит отклонение и что делать
| Признак | Что значит | Что делать |
|---|---|---|
| Стенка меньше номинала хотя бы в одной точке | брак изготовителя: ниже расчётный запас по давлению | акт, претензия, не монтировать |
| Стенка разная по окружности больше допуска | разнотолщинность, нарушение экструзии | акт, лаборатория по требованию |
| Средний диаметр меньше номинала | муфта сядет с зазором | проверить по паспорту фитинга |
| Овальность больше табличной у трубы из штабеля | деформация хранения или увязки | скругляющие хомуты перед сваркой |
| Труба из бухты «восьмёркой» | овализация при намотке | калибровка, позиционер со скругляющими зажимами |
| Вмятины глубже 4–5 мм на конце | механическое повреждение | конец отрезать (по инструкции Икапласт) |
Овальность и сварка
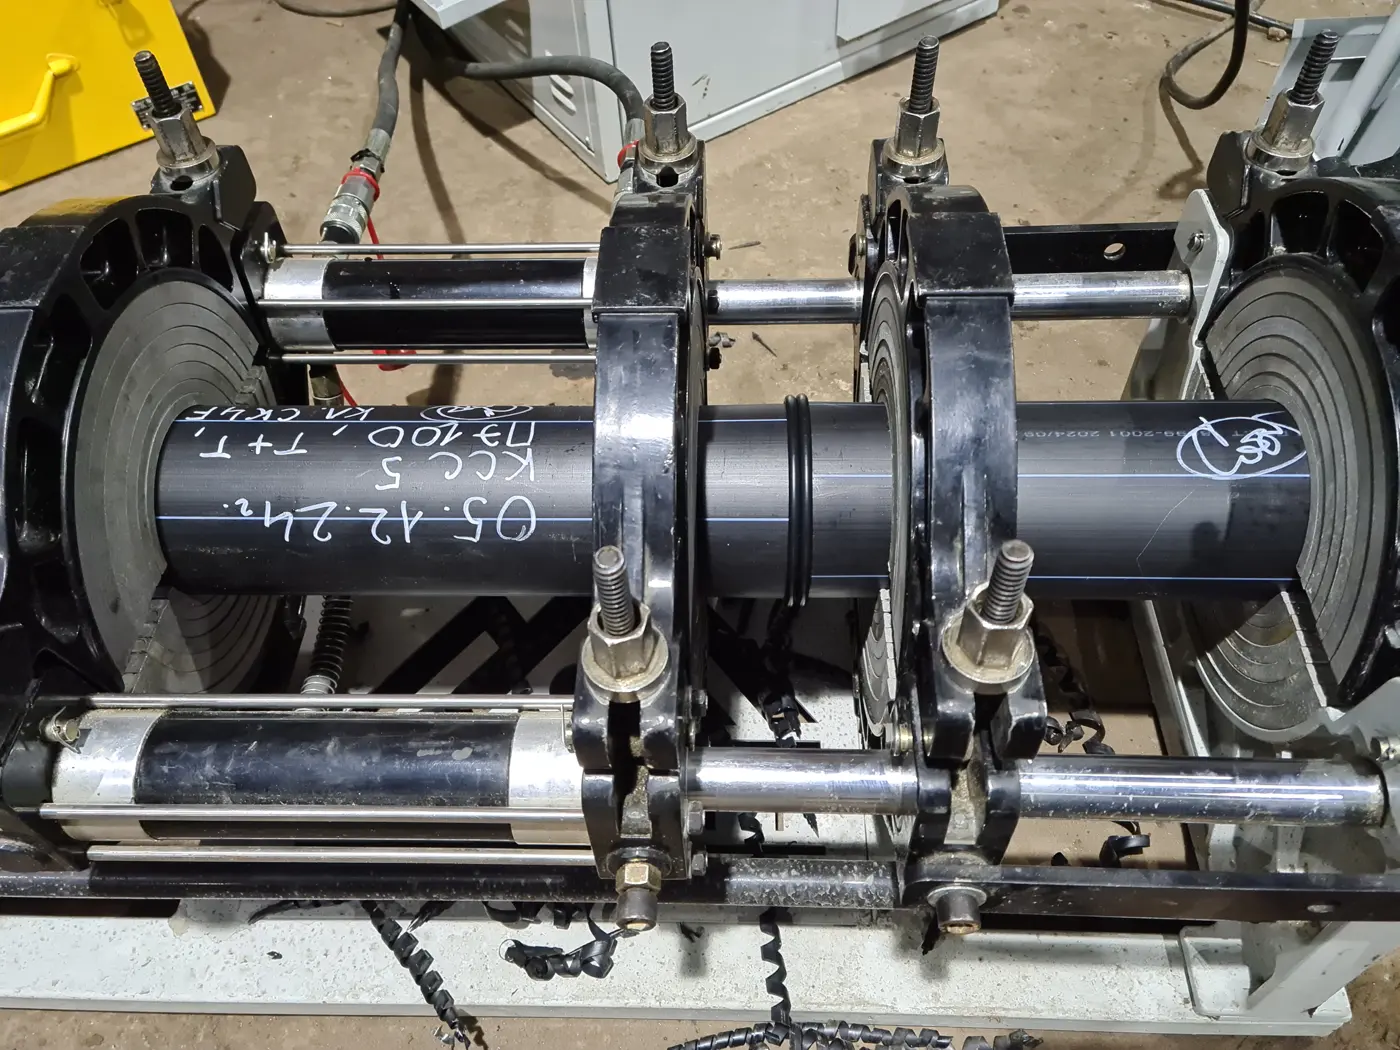
Для электромуфтовой сварки ГОСТ Р 71408-2024 ограничивает овальность соединяемых концов значением 0,015·dn, а если труба овальнее раструба фитинга, её скругляют позиционером со скругляющими хомутами, установленными как можно ближе к зоне сварки (п. 4.12, 5.1.8, ГОСТ Р 71408-2024). Для трубы 110 мм это 1,65 мм — строже, чем табличные 2,2 мм на выходе с линии. Деформация конца, вызванная неправильным хранением или неправильным применением скругляющих хомутов, по ГОСТ Р 54792-2024 даёт непровар; для уровня качества I допускается отклонение от среднего диаметра не более 1,5 %, но не более 1,5 мм (ГОСТ Р 54792-2024). При стыковой сварке овальность превращается в смещение кромок, а оно не должно превышать 10 % толщины стенки (п. 6.3.3, СП 399).
Царапины тоже геометрия: на однослойных напорных трубах они не должны быть глубже 0,3 мм при стенке до 10 мм и 1,0 мм при стенке 10–30 мм (п. 6.1.5, СП 399). Скругляющие хомуты и позиционеры подбираются вместе с аппаратом (см. блок оборудования ниже), а сварку с контролем овальности выполняет бригада электромуфтовой сварки.

Где купить
Оборудование и материалы для этой работы можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нужна работа на объекте? Электромуфтовая сварка — заказать →
Вопрос-ответ
Какая допустимая овальность у трубы ПЭ 110?
На выходе с производственной линии — не более 2,2 мм по табл. 1 ГОСТ Р 70628.2-2023. Для электромуфтовой сварки овальность концов по ГОСТ Р 71408-2024 не должна превышать 0,015·dn, то есть около 1,65 мм; при большей трубу скругляют.
Бывает ли минусовой допуск на толщину стенки?
Нет. Допуск на стенку ПЭ-трубы по классу V ГОСТ ISO 11922-1 только плюсовой. Стенка тоньше номинальной — брак.
Почему диаметр трубы на морозе меньше нормы?
Полиэтилен заметно сжимается при охлаждении. Поэтому СП 42-103-2003 требует выдержать трубу не менее 2 ч при (23 ± 5) °C перед замером.
Чем измерить толщину стенки на объекте?
Штангенциркулем или стенкомером с точностью не хуже 0,01 мм, на обоих концах трубы, не ближе 10 мм от торца, в четырёх точках по окружности.
Нормативы
- ГОСТ Р 70628.2-2023 Трубопроводы из пластмасс для водоснабжения, дренажа и напорной канализации. Полиэтилен (ПЭ). Часть 2. Трубы Действует
- ГОСТ Р 58121.2-2018 Пластмассовые трубопроводы для транспортирования газообразного топлива. Полиэтилен (ПЭ). Часть 2. Трубы Действует
- СП 42-103-2003 Проектирование и строительство газопроводов из полиэтиленовых труб и реконструкция изношенных газопроводов Действует
- СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа Действует
- ГОСТ Р 71408-2024 Сварка термопластов. Процедуры сварки закладными нагревателями полиэтиленовых труб и деталей Действует
Рассчитать
Калькулятор веса и объёма трубы ПЭ
Масса 1 м и партии, объём в кузове, число хлыстов, форма поставки — по диаметру, SDR и длине.