
Инструкция · Электромуфтовая сварка
Как сварить ПЭ-трубы электромуфтой
Электромуфтовая сварка — соединение ПЭ-труб фитингом со встроенным закладным нагревателем (ЗН). Аппарат подаёт на спираль ток по режиму, записанному в штрихкоде фитинга, и полиэтилен трубы и детали сплавляется. Процедуру задаёт ГОСТ Р 71408-2024: снять с трубы слой не менее 0,2 мм, обезжирить спиртом не ниже 95 %, варить при воздухе от −10 до +40 °C и не трогать узел до конца охлаждения.
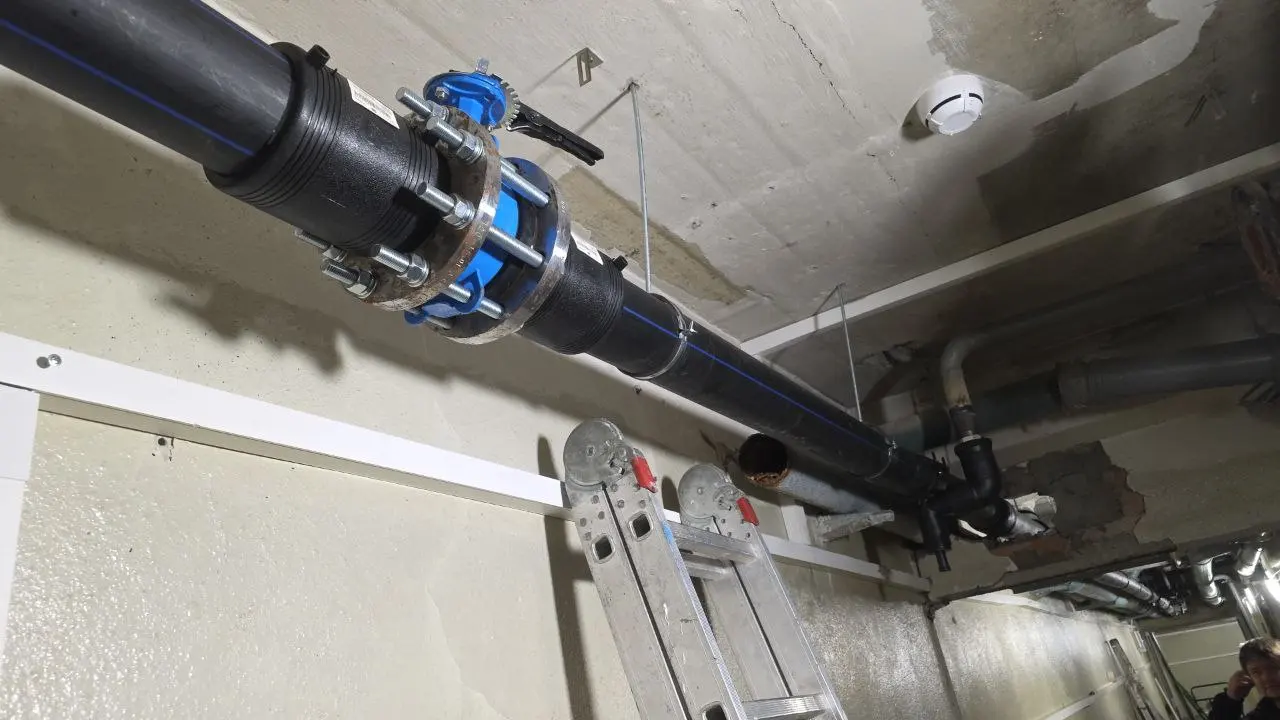
Время чтения: 7 мин
Что понадобится
- Аппараты электромуфтовой сварки — в каталоге Атлант-НВ
- Инструмент для подготовки труб — в каталоге Атлант-НВ
- Позиционеры и центраторы — в каталоге Атлант-НВ
- Муфты электросварные — в каталоге Атлант-НВ
- Отводы электросварные — в каталоге Атлант-НВ
- Тройники электросварные — в каталоге Атлант-НВ
Когда выбирать электромуфту
| Ситуация | Основание |
|---|---|
| Стеснённые условия, наклонные и вертикальные участки, протяжка | ГОСТ Р 71408-2024, п. 4.1 |
| Ремонт, вварка вставки, врезка ответвлений | ГОСТ Р 71408-2024, п. 4.1 |
| Трубы с разной толщиной стенки, разные марки ПЭ — в диапазоне изготовителя фитинга | ГОСТ Р 71408-2024, п. 4.1; СП 399, п. 6.3.12 |
| Трубы dn < 50 мм со стенкой < 4 мм — встык их не варят | ГОСТ Р 55276-2024 |
| Газопроводы со стенкой < 5 мм — только детали с ЗН | СП 42-103-2003, п. 5.5 |
Что понадобится
Аппарат электромуфтовой сварки с протоколированием (без него на наружных сетях водоснабжения и канализации работать нельзя — СП 399, п. 6.3.12.2), труборез, механический или ручной скребок, маркер, безворсовая ткань и спирт не ниже 95 %, позиционер для фиксации труб, термометр.
Пошагово
- Проверьте условия. По ГОСТ Р 71408-2024 воздух — от −10 до +40 °C, если изготовитель не установил иное. Аппарат и фитинги должны быть при температуре места сварки (разница не более 2 °C). Ниже предела работайте в укрытии.
- Отрежьте трубу под прямым углом, снимите наружную фаску не менее 15°. Перекос торца даёт неравномерный прогрев.
- Разметьте зону зачистки — на 20 мм длиннее глубины посадки, контрольная линия — половина длины детали плюс 20 мм.
- Снимите оксидный слой специальным устройством: не менее 0,2 мм равномерно по окружности. Повторно зачищать можно не более двух раз, стенка не должна стать тоньше минимальной. Наждачная бумага, щётка и напильник не подходят.
- Обезжирьте изопропиловым или этиловым спиртом не ниже 95 % безворсовой тканью и соберите узел после полного испарения. Фитинг в герметичной упаковке не обезжиривают, если изготовитель не требует иного (СП 399).
- Соберите узел. Наденьте деталь до метки, зафиксируйте трубы в позиционере соосно и без напряжения. Овальность — не более 0,015·dn; трубы из бухты выправьте калибрующими зажимами.
- Сварите. Считайте штрихкод фитинга; ручной ввод параметров допустим, только если изготовитель прямо указал значения. Время при отличии воздуха от 23 °C аппарат корректирует сам.
- Проверьте результат. Цикл завершён без ошибки, индикаторы вышли, расплава по периметру детали нет. Сработавший индикатор по ГОСТ Р 71408-2024 не является достаточным подтверждением качества.
- Выдержите охлаждение по этикетке или штрихкоду фитинга. До его окончания узел не перемещают и не нагружают, охлаждать водой запрещено.
- Оформите журнал по приложению А ГОСТ Р 71408-2024 и промаркируйте соединение: дата, время, шифр клейма сварщика, номер соединения.
Типичные ошибки
| Ошибка | Что будет |
|---|---|
| Не снят окисленный слой или зачистка неравномерная | Непровар, отслоение |
| Труба не до метки, косой рез, большая овальность | Ошибка аппарата или выход расплава — фитинг вырезают |
| Узел сдвинули до конца охлаждения | Нарушение шва |
Нормы, расхождения документов и таблицы охлаждения производителей — в инструкции «Электромуфтовая сварка по ГОСТ Р 71408-2024». Подобрать электросварные фитинги и аппарат можно в каталоге Атлант-НВ.

Где купить
Оборудование и материалы для этой работы можно приобрести в каталоге ООО «Атлант-НВ». Отгружаем с ближайшего к объекту склада, документы на каждую партию.
Нужна работа на объекте? Электромуфтовая сварка — заказать →
Вопрос-ответ
Можно ли варить электромуфтой трубы разного SDR?
Да, если оба SDR и марки ПЭ входят в диапазон, предусмотренный изготовителем фитинга (ГОСТ Р 71408-2024, п. 4.1; СП 399, п. 6.3.12).
На сколько зачищать трубу?
Не менее 0,2 мм равномерно по окружности по ГОСТ Р 71408-2024 и СП 399. В СП 42-103-2003 для газа указано 0,1–0,2 мм.
Что делать, если аппарат выдал ошибку?
ГОСТ Р 71408-2024 допускает повторную сварку после естественного охлаждения не более двух раз в целом с записью в журнал. Если изготовитель строже (GF — один раз), действует его инструкция. При ошибках геометрии фитинг вырезают.
Нормативы
- ГОСТ Р 71408-2024 Сварка термопластов. Процедуры сварки закладными нагревателями полиэтиленовых труб и деталей Действует
- СП 399.1325800.2018 Системы водоснабжения и канализации наружные из полимерных материалов. Правила проектирования и монтажа Действует
- СП 42-103-2003 Проектирование и строительство газопроводов из полиэтиленовых труб и реконструкция изношенных газопроводов Действует
- СП 40-102-2000 Проектирование и монтаж трубопроводов систем водоснабжения и канализации из полимерных материалов. Общие требования Действует
Рассчитать
Декодер штрихкода электросварной муфты
Расшифровка штрихкода электросварного фитинга камерой телефона, по фото или вручную: тип детали, диаметр, напряжение, время сварки и охлаждения, температурная коррекция, SDR и марка ПЭ. По ГОСТ ISO 13950-2025 и ГОСТ ISO 12176-4-2025.
Калькулятор веса и объёма трубы ПЭ
Масса 1 м и партии, объём в кузове, число хлыстов, форма поставки — по диаметру, SDR и длине.